


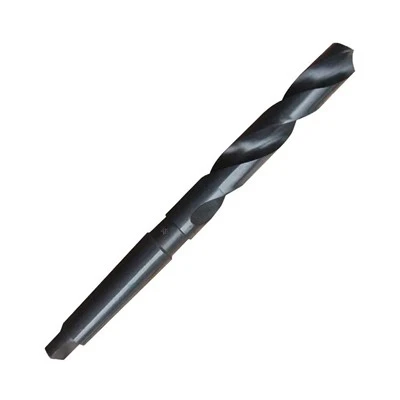
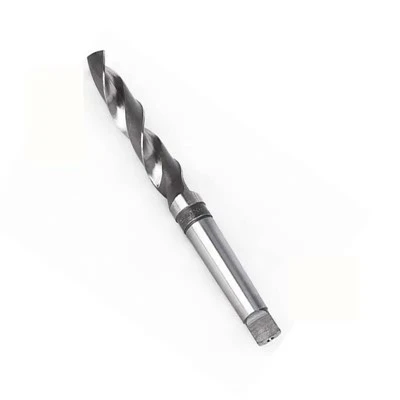
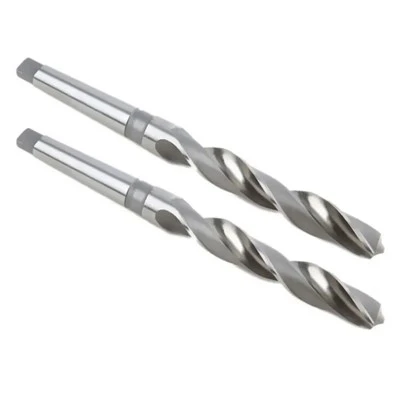
DIN345 HSS sprautubor með mjó skafti
Yfirborðsmeðferð heldur skurðvökva og kemur í veg fyrir suðu á flís í verkfæri
Morse skaftur, fyrir öruggt og nákvæmt verkfærahaldskerfi
- Morse skaftur, fyrir öruggt og nákvæmt verkfærahaldskerfi
- Langir borar (einnig kallaðir taper length) hafa lengri rifur og heildarlengd en Jobber borar
- Háhraðastál (HSS) sem inniheldur kóbalt er góð blanda af hörku og hörku, til notkunar við borun í gegnum hörð efni
- 135-gráður, hakpunktshorn er sjálfmiðjanlegt, dregur úr göngu, gott fyrir hart efni og dregur úr þrýstingi á skurðbrúnum
- Yfirborðsmeðferð heldur skurðvökva og kemur í veg fyrir suðu á flís í verkfæri
Vörufæribreyta (forskrift)
|
Metraforskriftir (MM) |
Metraforskriftir (MM) |
Metraforskriftir (MM) |
|
6-11.9 |
32.6-33 |
76 |
|
12-12.9 |
33.1-34 |
77 |
|
13-13.9 |
34.1-34.9 |
78 |
|
14-14.9 |
35 |
79 |
|
15-15.5 |
35.1-35.5 |
80 |
|
15.6-16 |
35.6-36 |
81 |
|
16.1-16.9 |
36.1-36.5 |
82 |
|
17-17.9 |
36.6-36.9 |
83 |
|
18-18.9 |
37-38.9 |
84 |
|
19-19.9 |
39-41.9 |
85 |
|
20-20.9 |
42-43.5 |
86 |
|
21-21.9 |
43.6-44.9 |
87 |
|
22-22.9 |
45-46.5 |
88 |
|
23 |
46.6-49.5 |
89 |
|
23.1-24.9 |
49.6-50.5 |
90 |
|
25-25.9 |
51-53 |
91 |
|
26-26.9 |
54-55 |
92 |
|
27-27.9 |
56-57 |
93 |
|
28-28.9 |
58-60 |
94 |
|
29-29.9 |
61-63 |
95 |
|
30-30.9 |
64-65 |
96 |
|
31-31.5 |
66-67 |
97 |
|
31.6-32 |
68-70 |
98 |
|
32.1-32.5 |
71-75 |
99 |
|
100 |
Vörueiginleiki og forrit
- Morse skaftur, fyrir öruggt og nákvæmt verkfærahaldskerfi
- Langir borar (einnig kallaðir taper length) hafa lengri rifur og heildarlengd en Jobber borar
- Háhraðastál (HSS) sem inniheldur kóbalt er góð blanda af hörku og hörku, til notkunar við borun í gegnum hörð efni
- 135-gráður, hakpunktshorn er sjálfmiðjanlegt, dregur úr göngu, gott fyrir hart efni og dregur úr þrýstingi á skurðbrúnum
- Yfirborðsmeðferð heldur skurðvökva og kemur í veg fyrir suðu á flís í verkfæri
Vöruhæfi
Mölunarferli er hefðbundið framleiðsluferli, sem einkennist af því að mala spírulaga grópformið á óhertu snúningsborinu með mótandi fræsara og vinna síðan í samræmi við staðlaðar kröfur eftir hitameðferð. Þetta ferli hefur mikinn verkfærakostnað, langan vinnslutíma og næstum allar rúmfræðilegar villur sem myndast við herðingu endurspeglast í fullunnum bita fyrir hitameðhöndlun og þegar unnið er í endanlegt form, og gæðin sveiflast mikið. Aðal mölunarferli: blanking → handfangssamskeyti → beygja → fræsun → grófsteypa → brúnhreinsun → afgreiðsla → hitameðferð → frágangur.
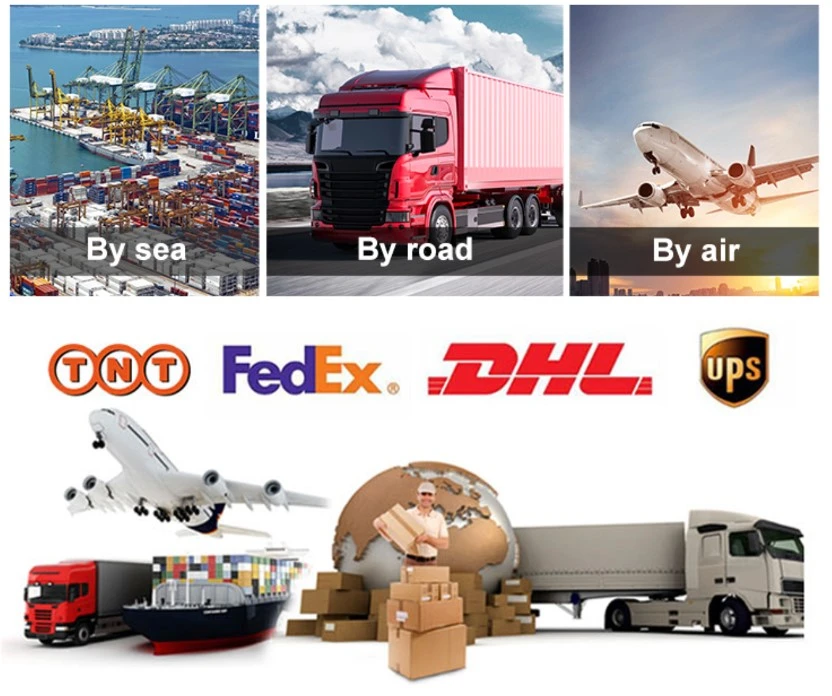
Afhending, sending og afgreiðsla
Algengar spurningar
Q1. Hvernig getum við tryggt gæði?
Alltaf forframleiðslusýni fyrir fjöldaframleiðslu;
Alltaf lokaskoðun fyrir sendingu;
Q2. Getur gert OEM vörumerki eða gert eins og teikningar þínar?
Einnig er hægt að aðlaga í samræmi við kröfur viðskiptavina (sérstilling hefur kröfur um magn)
Q3. Af hverju ættir þú að kaupa af okkur ekki frá öðrum birgjum?
Áreiðanleg gæði og samkeppnishæf verð.
Q4. Heimilt er að heimsækja verksmiðju eða ekki?
Já, við fögnum viðskiptavinum sem heimsækja verksmiðjuna okkar. Verksmiðjan okkar er staðsett Danyang borg, Jiangsu héraði, meginland Kína.
Q5. Hvernig eru gæði þín?
A5. Við erum með mjög alvarlegt eftirlitskerfi (ERP kerfi). Við tryggjum mikla afköst vöru okkar.
Q6. Ertu með mismunandi gæði fyrir mismunandi tegundir af steini?
A6. Já, í samræmi við hörku steins og eiginleika steins, höfum við mismunandi tegundafræði í sömu röð.
maq per Qat: din345 hss snúningsbora með spunabor, Kína framleiðendur, birgja, verksmiðju, framleiðendur, birgja, verksmiðju
Þér gæti einnig líkað



Hringdu í okkur